检测方案免费咨询电话
18863626387
为什么大米加工精度需要仪器辅助判定
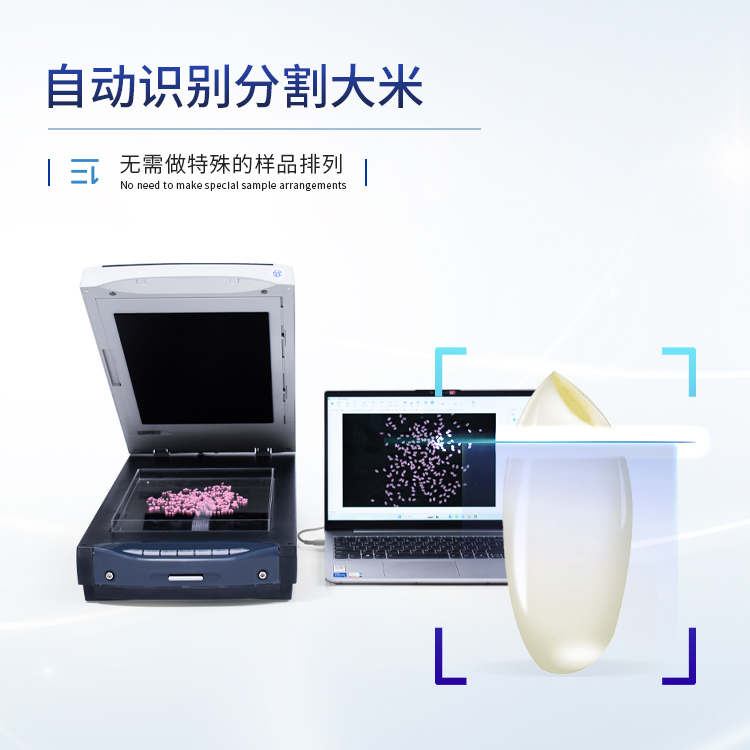
大米加工精度反映的是糙米皮层被去除的程度。精度不足,大米表面可能残留较多皮层,影响外观和蒸煮品质;精度过高,则可能增加碎米率、降低出米率,也可能造成营养损失。传统上,加工精度多依靠感官对比标准样品来判定,这种方法依赖经验,不同检验人员之间容易出现差异。大米加工精度检测仪通过光学、图像或其他非接触方式采集样品信息,再与设定标准或算法比对,为加工精度提供相对客观的参考。它不能代替全部质量评价,但能帮助检验人员减少主观因素,提高批次间数据的一致性。
样品制备:检测结果是否可靠的第一步
再好的仪器,如果样品没有代表性,结果也很难反映整批大米的真实情况。取样时应按照相关抽样规程,从不同部位、不同包装或不同生产线时段抽取样品,避免只取某一处。样品中如果混有碎米、糠粉、异色粒、杂质,容易干扰仪器识别和判定。检测前通常需要将样品混合均匀,必要时按仪器说明书进行分样。水分过高或过低可能影响某些光学检测的稳定性,因此样品状态应与实际加工批次一致,不宜在极端干燥或潮湿条件下直接检测。对于不同品种、不同产地的大米,其粒形、颜色本身存在差异,最好分别建立或选用对应的判定基准,不宜把一种大米的检测结果直接套用到另一种上。
仪器校准与环境控制:别忽略基础条件
大米加工精度检测仪在使用前应按照厂家说明书完成预热、校准或零点检查。若仪器带有标准板、标准样品或校准程序,应定期执行,并记录校准情况。仪器放置要平稳,避免震动和强光直射,因为外界光线变化可能影响光学类检测的读数。检测环境应保持清洁、干燥,粉尘和糠粉附着在镜头、光源或样品台上,会改变光路或图像质量,导致结果漂移。每次检测后及时清理料斗、载物台和镜头附近的残留物,是保持数据稳定的基本习惯。不要用硬物刮擦光学部件,也不要在未断电情况下随意拆卸。
结果判读:单次数据不是全部
仪器给出的加工精度结果,应结合标准样品、历史数据和加工工艺来理解。同一批大米重复检测时,结果可能存在正常波动,建议观察多次测量的集中趋势,而不是只盯住一个数值。如果发现结果与感官判断、生产实际明显不符,应先排查样品是否均匀、仪器是否清洁、校准是否有效、环境是否变化,再考虑工艺调整。不同加工精度等级有相应的判定要求,检验人员应熟悉所在企业执行的标准和内部质量控制线。仪器数据可以用来比较不同批次、不同碾米工序的稳定性,但不宜脱离标准和企业实际情况单独下结论。
如何把检测结果用于加工调整
大米加工精度检测仪的价值,最终体现在帮助加工环节做出更合理的调整。若检测显示精度不足,可能需要检查砻谷、碾米或抛光环节的工作状态;若精度偏高,则应关注是否过度碾磨、碎米是否增加。调整时应循序渐进,每次改变一个可控因素,并重新取样检测,观察变化趋势。把检测结果与出米率、碎米率、能耗等指标放在一起看,才能判断调整是否真正有效。需要注意的是,加工精度只是大米品质的一个方面,不能仅凭一项指标决定全部工艺参数。
日常维护与数据记录
为了保持大米加工精度检测仪的可用性,应建立简单的维护计划:定期清洁光学窗口和样品通道,检查电源与连接是否正常,按说明书要求更换耗材或易损件,长期不用时做好防尘防潮。检测数据建议按批次、品种、生产线和时间记录,形成可追溯的质量档案。这样在出现争议或工艺波动时,能够回看历史数据,判断问题是偶发还是趋势性变化。对于检验人员来说,固定操作手法、统一样品处理方式,比频繁更换仪器设置更有助于数据一致。
常见误区与实用建议
第一个误区是把仪器当成“全自动裁判”,忽略样品代表性和操作规范。第二个误区是不同品种、不同水分的大米直接比较,导致误判。第三个误区是长期不校准、不清洁,却把数据异常归因于原料。实用建议是:制定简明的标准操作流程,明确取样、分样、检测、清洁和记录步骤;对新到样品先做重复性观察;定期用已知标准样品核查仪器状态;发现异常先查原因再调整工艺。只有这样,大米加工精度检测仪才能稳定地服务于稻米加工质量控制。