检测方案免费咨询电话
18863626387
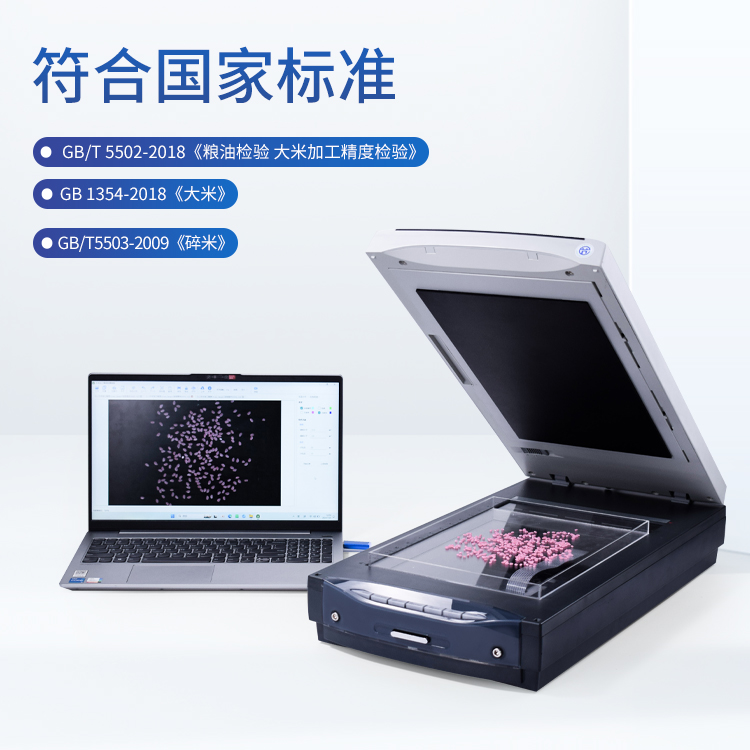
大米加工精度检测仪用于评价大米籽粒表面留皮程度或加工等级,是碾米、质检和仓储环节常见的检测设备之一。它不能替代感官判断,但能把“加工到什么程度”转化为可记录、可比较的数据。要让数据真正有用,关键不在仪器本身,而在取样、制样、检测和记录是否前后一致。本文从日常检测角度,梳理使用大米加工精度检测仪时容易被忽略的细节。
一、取样与制样:先让样品有代表性
取样要从同一批次、同一部位、同一加工状态中抽取,不能只取表面或容易取到的位置。混合分样后,按设备说明书要求的样品量称取。样品中的碎米、糠粉、杂质会影响光学或图像检测结果,所以应先按标准方法除杂,但不要过度搓洗或改变籽粒表面。制样时尽量用分样器或四分法缩分,避免手直接反复接触样品,以免油脂和水分影响表面状态。若样品水分差异大,应按设备要求进行平衡或记录,不凭感觉判断。
对于需要比较不同批次或不同工序的样品,建议统一编号,标明品种、批次、取样时间、加工设备或工序。编号规则不必复杂,但要能追溯到留样。留样应密封、避光、防潮,避免样品在等待复测时发生变化。
二、检测过程:把操作差异降到最低
大米加工精度检测仪有图像法、光电法等不同原理,操作细节应以设备说明书为准。共同点是:铺样要均匀,籽粒尽量不要重叠;检测区域应保持清洁;环境光不应明显变化。若仪器需要校准或空白校正,应按提示完成后再测样。检测时不要用手触摸刚清洁过的检测台,也不要把不同批次的样品混在同一检测盘中。
同一份样品建议重复检测,观察结果是否接近。若两次差异明显,先检查铺样、清洁和样品均匀性,而不是急着判定样品不合格。检测结束后及时清理检测台和接触部件,避免糠粉残留影响下一批样品。对于连续检测,建议每隔一定数量的样品或一段时间,用留样或标准样品做一次核对,具体频次按本单位质量要求和设备说明确定。
三、结果记录:不仅记数字,还要记条件
记录时除了加工精度结果,还应写明样品编号、品种、批次、检测日期、仪器编号、操作人员以及必要的环境条件。如果仪器能导出数据,导出文件也要与纸质或电子记录对应。这样做的好处是,当结果出现波动时,可以回溯是样品差异、工序变化,还是操作条件变化。
不要把单次检测结果直接当作整批大米的唯一结论。加工精度检测通常需要结合出米率、碎米率、感官评价等指标综合判断。对于仲裁或重要复核,应按相关标准方法执行,并保留原样和记录。
四、日常比对与异常复核
日常比对可以用同一留样在不同时间检测,或让不同操作人员按同一规程检测,观察结果一致性。若差异超出本单位设定的控制范围,应查找原因:样品是否均匀、仪器是否清洁、校准是否有效、环境是否变化、操作是否一致。必要时重新取样复测,而不是反复读同一份不均匀样品。
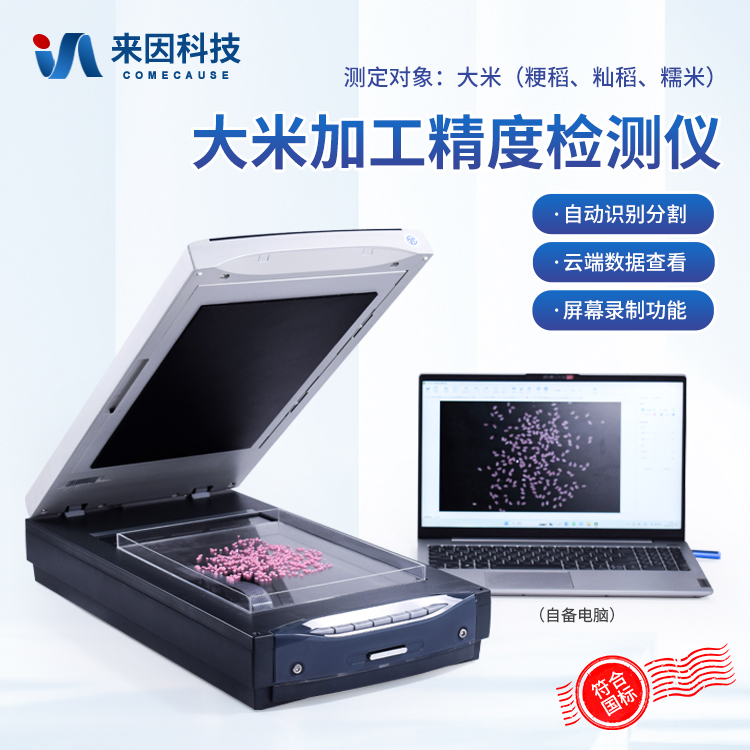
与碾米工序衔接时,重点看趋势而非单点。例如连续几个班次的结果都向同一方向变化,可结合设备参数、原粮品种和水分情况分析。大米加工精度检测仪提供的是表面加工程度的信息,不能单独决定碾米压力、流量等参数,调整仍应结合工艺和成品要求。
五、设备维护与人员习惯
保持仪器清洁、防尘、防潮,按说明书进行日常保养。检测人员固定操作习惯,如铺样手法、检测顺序、读数时间,有助于提高结果可比性。新人员上岗前应培训,明确哪些操作会影响结果,哪些情况必须复测。
六、几个常见误区
第一个误区是不同品种、不同水分的大米直接比较加工精度。品种籽粒形状、皮层厚度不同,同样的碾磨条件下结果本来就可能不同,比较时应尽量控制变量,或只做同品种同批次的趋势比较。
第二个误区是忽略留样。检测结果异常时,没有留样就无法复测,也难以判断是样品问题还是仪器问题。建议按批次或班次保留代表性样品,保存条件应防潮、防虫、防污染。
第三个误区是把仪器结果当成唯一标准。加工精度检测是质量控制的一部分,应与工艺记录、成品外观和客户要求结合使用。遇到争议时,按合同或标准规定的方法处理。
总之,大米加工精度检测仪的价值在于稳定、可追溯地反映加工程度。把取样、制样、检测、记录和复核串成流程,比追求单次“完美读数”更有意义。