检测方案免费咨询电话
18863626387
为什么要把检测仪和目视法放在一起比对
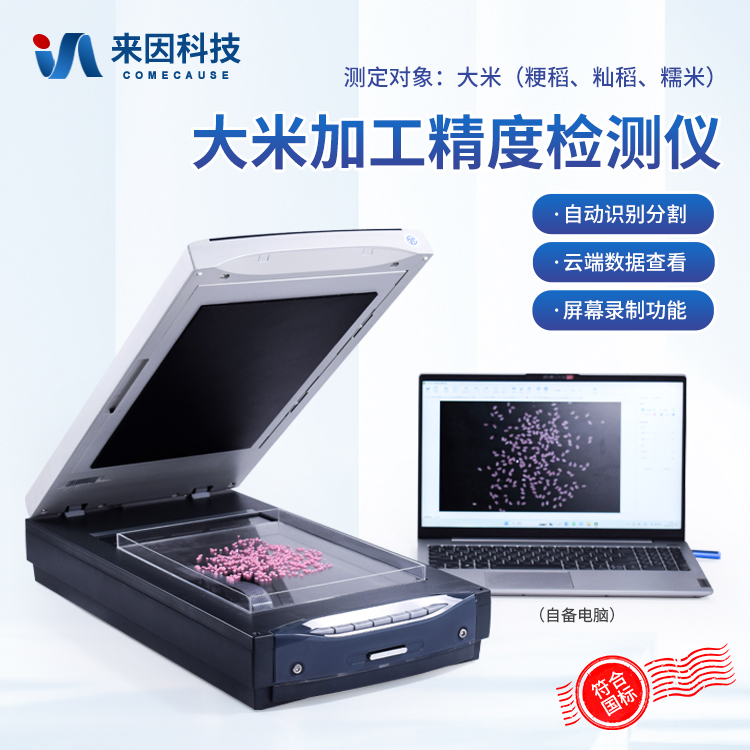
在稻米加工和流转环节,大米加工精度检测仪常被用来辅助判断米粒脱皮、留胚和皮层残留情况。它的优势在于速度快、结果易于记录,适合批量样品和日常复核。但仪器读数并不是孤立存在的:不同品种、不同水分状态和不同碾磨工艺,都会让米粒外观发生变化。如果只看仪器结果,不与标准样品和目视经验对照,容易出现“数字一致、结论偏差”的情况。因此,把大米加工精度检测仪与目视法比对,是验证结果是否可靠的重要环节。比对的目的不是否定仪器,也不是完全依赖人工,而是让两者互相校验,找到操作和样品上的差异来源。
先统一加工精度的描述口径
不同企业、不同标准对加工精度的描述可能不同,有的关注留皮率,有的关注留胚率,有的看重白度和皮层残留。使用大米加工精度检测仪前,应先明确本批次要判断的是哪一类指标,并与内部标准样品或文字描述对应起来。否则,同一样品在仪器上显示一个结果,在目视法中却按另一个等级理解,比对自然无法进行。建议在比对前把样品编号、品种、碾磨道数、检测目的写清楚,确保仪器检测和人工判读面对的是同一批、同一缩分后的样品。只有口径一致,后续比较才有意义。
样品准备要尽量代表整批状态
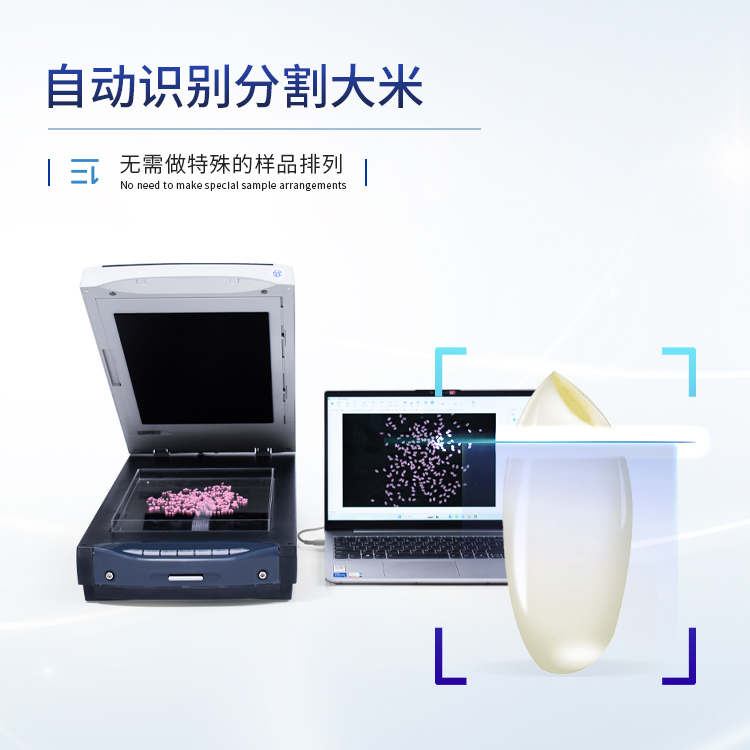
样品准备是仪器与目视法比对中最容易产生分歧的环节。大米加工精度检测仪通常需要一定数量的米粒作为检测对象,如果取样只从表层或局部抓取,可能混入碎米、未熟粒、杂质或不同碾磨程度的米粒。更稳妥的做法是先充分混合,再按缩分原则取得检测样,避免人为挑选。目视法所用样品也应来自同一缩分,不能一边用仪器测一份,一边凭印象看另一份。对于水分差异明显或刚加工完的样品,应让样品状态相对稳定后再检测。虽然不同仪器的样品量要求不同,但代表性的原则始终适用。
仪器状态和检测环境要提前确认
比对前应检查大米加工精度检测仪是否处于正常工作状态。一般可按说明书要求查看镜头或检测窗口是否清洁、有无灰尘和米糠附着,样品盘或进样部件是否干净,电源和连接是否稳定。环境方面,应避免强光直射、明显震动和大量粉尘,因为这些因素可能影响图像采集或光电信号。若仪器带有校准或自检功能,应按既定流程执行;若使用标准样品验证,也应确认标准样品在有效状态且保存得当。这里不需要追求复杂条件,关键是保持每次检测条件接近,减少外部因素带来的波动。
检测与目视判读的操作细节
进行比对时,可先完成仪器检测并记录结果,再由人工目视判读。人工判读应在光线稳定、背景统一的环境下进行,避免在普通日光灯下凭经验快速下结论。对于留皮、留胚、白度等外观特征,可由两名以上人员独立判断,再汇总意见,减少个人偏好。仪器检测同样应保持操作一致:同一批样品采用相同的检测方式,避免反复挑选或随意更换样品。若仪器给出的是分级结果,应记录对应等级;若是数值结果,也应保留原始记录。比对的重点不是让两个结果完全相等,而是看差异是否在可解释范围内,并找出造成差异的具体原因。
结果不一致时如何排查
当大米加工精度检测仪结果与目视法不一致时,建议按顺序排查。先确认是否使用了同一份缩分样品,排除取样差异;再检查仪器检测窗口、样品盘和校准状态,排除污染或漂移;然后核对标准样品和判读标准是否一致,避免等级定义混淆。若样品本身包含不同品种或不同碾磨程度的米粒,仪器和人工都可能给出分散结果,此时应回到样品代表性上。还要考虑人工判读的个体差异,必要时组织复核。排查时不要急于调整仪器或修改结论,而应把每个环节记录下来,逐步缩小范围。
记录与日常维护让比对可追溯
每次比对都应留下可追溯记录,包括样品编号、品种、检测日期、仪器状态、标准样品信息、仪器结果、目视判读结果以及异常情况。记录不必复杂,但要能回答“这次结果是怎么来的”。日常使用中,大米加工精度检测仪应按说明书进行清洁和维护,保持检测区域干净,避免米糠、灰尘长期积累。标准样品应按规定保存,防止受潮、污染或混淆。通过定期比对,可以发现仪器状态的细微变化,也能帮助检测人员积累判读经验。需要强调的是,检测仪是提高一致性和效率的工具,不能替代对标准和样品的基本判断。
把比对结果用于实际质量控制
比对结束后,企业可将结果用于内部质量控制。例如,当仪器与目视法结论一致时,可继续按既定流程检测;当差异反复出现时,应检查标准样品、操作规范或培训是否到位。对于碾米工序调整,应结合检测结果和实际产品要求综合判断,不宜仅凭单次读数做大幅改动。大米加工精度检测仪的价值,在于把加工精度判断变得更可记录、更可比较,但它始终需要与标准样品、目视经验和生产实际配合。坚持规范取样、稳定操作和完整记录,才能让检测结果真正服务于质量管理和产品一致性。