检测方案免费咨询电话
18863626387
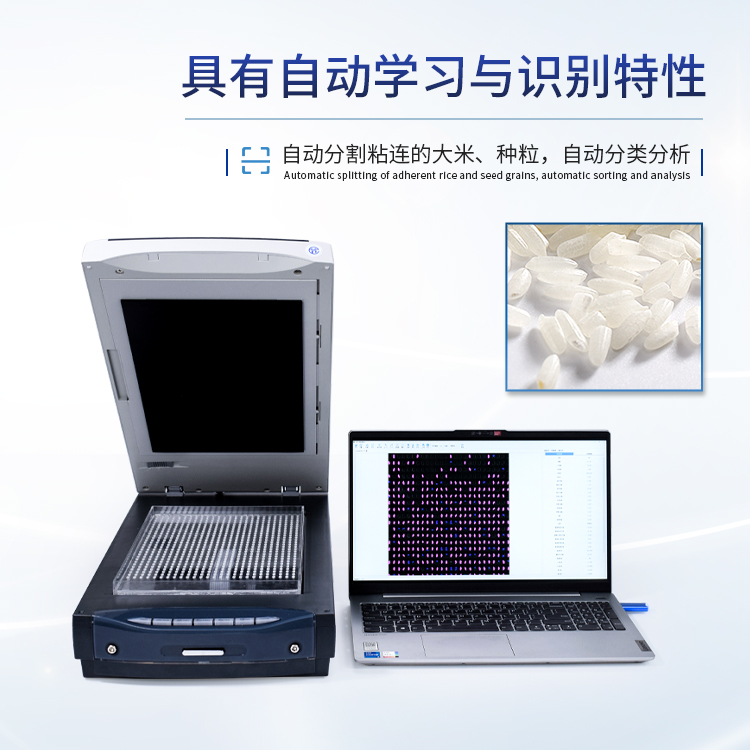
大米加工精度测定仪在大米加工企业并不陌生。它通过图像采集和表面特征分析,帮助判断米粒皮层去除程度,为碾米工序调整和成品验收提供参考。但仪器给出结果之后,如何解读往往比“会不会操作”更影响使用效果。实际工作中,一些看似合理的理解容易把结果带偏。下面结合常见场景,梳理几个需要留意的误区。
误区一:加工精度数值越高越好
加工精度反映的是米粒表面皮层被去除的程度,数值高低并不直接等于品质高低。对大米而言,过度碾磨会带来碎米增加、出米率下降和能耗上升等问题。企业应根据产品定位、合同要求和内控标准确定适宜区间,而不是一味追求更高的加工精度。仪器的作用在于判断批次之间是否稳定、调整碾米后是否发生变化,而不是简单比较谁的数字更大。
误区二:不同品种套用同一判断尺度
不同品种的大米在粒形、皮层厚度、表面颜色上存在差异,同样的碾磨条件下,仪器读数也可能不同。把某个品种的经验值直接套到另一个品种上,容易产生误判。更稳妥的做法是:同一品种、同一产区、同一工艺条件下做纵向比较;换品种时重新建立参照,必要时留取该品种的对照样品,待积累数据后再确定内部判断范围。
误区三:只看结果,不看样品状态
仪器识别的是样品表面的图像特征,样品本身的状态会直接影响结果。样品中碎米比例过高、糠粉附着明显、未熟粒混杂,都可能干扰判定。检测前应按操作要求完成分样和表面处理,保持样品具有代表性;如果结果与预期偏差较大,先检查样品是否混入其他批次、是否受潮结块、表面糠粉是否清理到位,再考虑仪器和操作因素。
误区四:用单次检测代表整批大米
加工精度测定仪检测的是送入仪器的样品,而不是整批产品。单次检测结果只能反映该份样品的情况。对于成品米或工序巡检,应结合批次规模、取样点位和取样量制定取样方案,必要时进行多点取样和重复检测,观察结果的稳定性。记录中写明批次、取样时间、样品来源和检测条件,后续复核时才有依据。
误区五:仪器结果与感官检验脱节
仪器判定具有客观、可重复的优点,但大米加工精度的传统感官检验仍有参考价值。仪器结果与目测经验长期“两张皮”,说明双方至少有一方需要校准。企业可以用标准样品或内部对照样做定期比对,组织检测人员统一目光,明确什么样的情况需要复检。遇到仪器结果与目测差异明显时,不要急于下结论,先核查样品、仪器状态和操作过程。
如何更稳妥地使用检测结果
首先,固定操作流程,包括取样、分样、表面处理、上机检测和记录,减少人为差异。其次,以同品种、同工艺的纵向比较为主,关注批次间的变化趋势,而不是孤立地看某一次数值。第三,结合碾米工序记录、出米率和碎米情况综合判断,避免仅凭一个指标调整设备。第四,对异常结果设置复核环节,查明是样品问题、操作问题还是仪器状态问题。最后,把检测结果用于工艺反馈,而不是只停留在报表里。
大米加工精度测定仪是工艺管理和质量控制的辅助工具。理解它的适用边界,把结果放回样品、品种和工艺背景中去看,才能让检测数据真正服务于稳定生产。对于企业来说,建立适合自身产品结构的内部参照和复核习惯,比追求某个“标准答案”更实际。