检测方案免费咨询电话
18863626387
交接班场景下,检测要解决什么问题
在碾米车间,大米加工精度检测仪常被安排在交接班时段使用。上一班留下的一组检测结果,往往会影响下一班对碾米状态的判断。但现场需要先明确:交接班检测不是为了给上一班简单下结论,而是为了回答三个实际问题——上班次末段样品的加工状态与本班同品种、同工序点位的基准是否接近;当前是否存在需要本班优先关注的趋势;交接信息是否足以让下一班复现检测条件。把这三个问题说清楚,检测结果才不容易被误读。
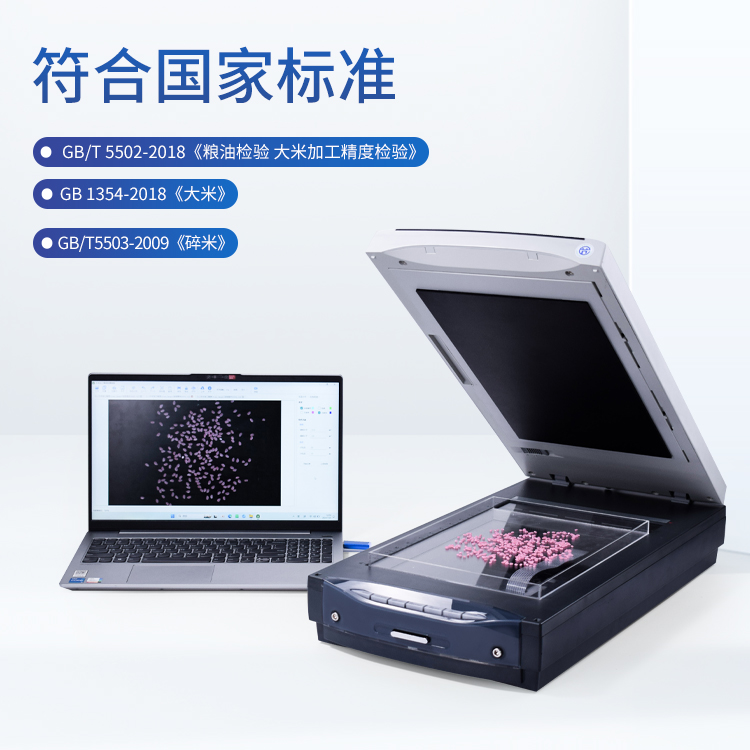
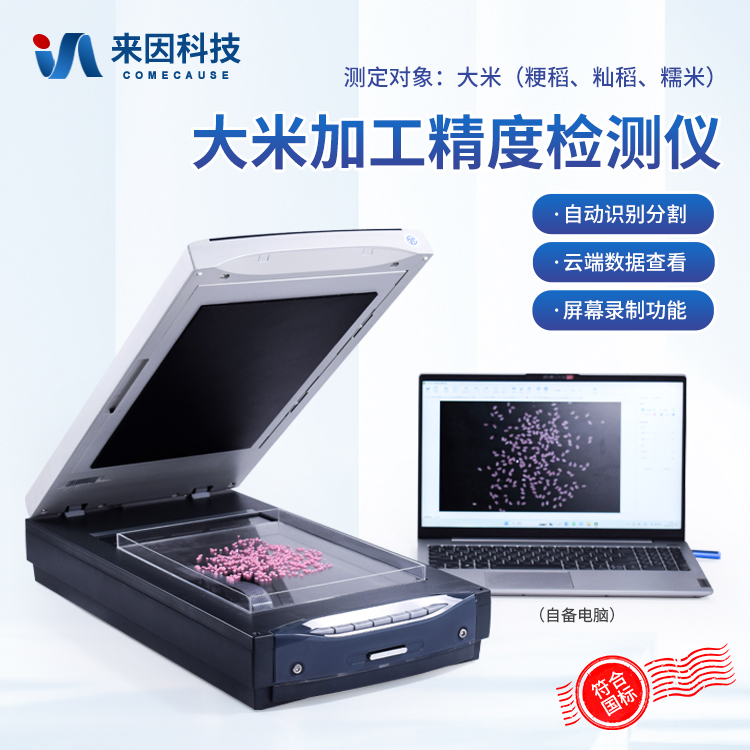
大米加工精度检测仪反映的是样品米粒表面的加工状态信息,具体显示方式和判读方法应以设备说明和企业内控要求为准。它可以帮助班组观察糠层去除程度的差异,但不能单独代表碾米机全部性能,也不能替代对原料、流量、碾米压力、筛网状态等现场因素的排查。交接班使用时,尤其要守住这个边界。
样品来源决定结果能不能比较
交接班检测最常见的问题,是样品来源不一致。若上一班取的是某道碾米后的样品,本班取的是成品米样品,两者即使使用同一台大米加工精度检测仪,结果也不宜直接比较。较稳妥的做法是:交接班样品来自约定的工序点位和取样方式,并尽量与上一班保持同品种、同点位对应。换品种后,应单独建立该品种的观察基准,不要把不同品种的结果混在一起看。
取样装具要保持清洁,避免上一班残留样品混入。样品标签应写明品种、班次、工序点位和取样时间。检测前按设备要求处理样品,表面浮糠清理以不损伤米粒为度,不要用手反复揉搓,也不要随意晾晒改变样品表面状态。样品是否具有代表性,往往比检测动作本身更影响结果的可比性。
检测操作中容易忽略的边界
交接班时人员流动较大,操作一致性需要特别关注。仪器应按说明进行日常检查和必要的比对,标准件或比对样品的管理应有固定位置和清晰标识。同一班次内,检测尽量由相对固定的人员完成,减少因摆放、取样手法不同带来的差异。样品盘摆放应按设备说明执行,避免样品堆叠或超出规定区域。
检测环境也应保持相对稳定,避免强光直射、明显粉尘和振动对检测过程造成干扰。结果读取以设备显示和说明为准,不自行换算,也不把不同仪器、不同检测模式下的结果直接混用。若交接班前刚调整过碾米设置或更换了品种,应在记录中注明,否则下一班看到结果时缺少解释条件。大米加工精度检测仪是工序沟通的工具,不是脱离现场条件的单独裁判。
结果沟通:多说趋势,少下绝对结论
交接班沟通时,建议用“与上一班同品种、同点位相比偏高、偏低或接近”这样的表述,而不是直接说“合格”或“不合格”,除非企业已经有明确的内控判定规则。检测结果出现偏离时,原因可能来自原料差异、碾米设置变化、流量波动或筛网状态等,需要结合现场情况判断。发现明显异常,可先复测同一样品或重新取样,排除样品与操作因素,再通知碾米岗位排查。不要仅凭一次结果就大幅调整设备。
把结果说成趋势,并不是降低检测的作用,而是让沟通更准确。下一班需要知道的是“从哪里接着看”,而不是被一个单点数字牵着走。大米加工精度检测仪的价值,在于帮助班组发现变化、缩小排查范围,并为调整后的确认提供依据。
记录怎么写才便于下一班使用
交接班记录至少应包括日期班次、品种、工序点位、样品编号、检测时间、操作人、仪器状态、检测结果和异常说明。若进行了复测,初测和复测都应保留,不要只覆盖成最终结果。记录中可另写“本班检测趋势”和“需下一班关注点”,让下一班一眼看出变化方向和待确认事项。只写一个数字,往往无法支撑交接班判断。
记录方式可按企业文件管理要求执行,纸质或系统记录均可,关键是字段清楚、前后可比、责任可追溯。交接班清单中应明确哪些点位每班检测、哪些点位在调整后加测、样品由谁取、仪器由谁操作、异常如何复测和上报。把这些约定固定下来,大米加工精度检测仪的结果才更容易被下一班理解和使用。
把使用边界变成班组共识
交接班使用大米加工精度检测仪,关键在样品可比、操作一致、沟通说趋势、记录可追溯。班组可以把这些边界写进日常约定,减少口头传递造成的偏差。检测结果不是用来替代现场判断的,而是帮助碾米工序更早发现变化、更稳妥地确认调整效果。边界清楚,检测才有稳定的参考价值。