检测方案免费咨询电话
18863626387
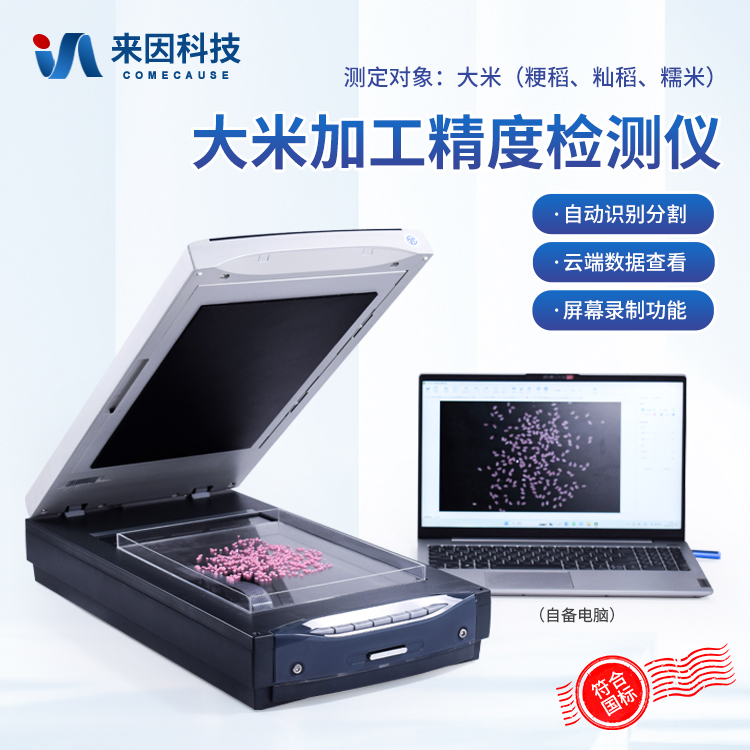
在大米加工企业,大米加工精度检测仪常被用来辅助判断碾磨程度和样品表面留皮情况。实际工作中,操作人员常遇到仪器结果与肉眼观察不一致:有的样品仪器结果显示已达到某档,但目视仍觉得偏糙;有的目视较白,仪器结果却不稳定。出现这种情况,不宜简单认定仪器或人员哪一方有错,而应把仪器检测与目视判定放在同一套校验思路中。
一、先明确两者关系:仪器给客观参考,目视补整体判断
大米加工精度检测仪的价值在于把样品表面状态转化为可记录的检测结果,便于批次间比较和复核。目视判定则能快速发现颜色、光泽、碎米、糠粉附着等整体差异。两者不是互相替代。企业可将仪器结果作为主要记录依据之一,同时保留目视对照环节,尤其在新品种、新批次、设备调整后,先用目视确认样品无明显异常,再看仪器结果。
二、检测前统一样品状态描述
样品状态不一致,是仪器与目视结论分歧的常见来源。取样后应记录品种、批次、取样点位、碾磨工序、样品是否经过筛分或除糠、是否混入碎米和糠粉等。检测前按企业规定制备样品,避免用手直接反复揉搓造成表面变化。若样品含较多糠粉,应按设备说明书和内部规程处理后再测,不能一边过筛一边不过筛地比较结果。
三、建立内部目视对照样品
企业可准备若干已知加工档次的内部对照样品,密封保存并标注日期和状态,用于开班或换品种时目视比对。对照样品只作内部参考,不替代标准物质或法定检验。每次对照时,在相同光线和背景下观察,避免阳光直射和强反光台面。仪器检测同一批对照样品时,若结果与日常水平差异明显,应先检查样品状态、仪器清洁和操作步骤,再判断是否为样品本身变化。
四、检测与目视的先后顺序
建议先目视初筛,再上机检测。目视发现明显碎米过多、糠粉成团、样品颜色异常时,先记录并按规定处理,不急着把结果当作加工精度结论。上机检测后,将仪器结果与目视档次对照。若一致,按正常流程记录;若不一致,保留原样,复检同一份样品的另一部分,并请第二人目视复核。复检仍不一致时,检查取样是否代表该批物料、样品是否被污染、仪器是否按规程清洁和预热。
五、结果不一致时的复核思路
复核时不要只盯着一个结果。先看样品:是否同一批次、同一工序、同一取样点;再看操作:制样方法是否一致,检测面是否平整,是否有碎米遮挡;最后看仪器:镜头或检测窗口是否清洁,环境光是否变化,日常核查是否按期完成。若这些环节都正常,可将该批次样品留样,待设备管理人员或质量负责人共同确认。不要用调整仪器来迁就目视结论,也不要用目视印象修改原始记录。
六、记录写法要能追溯
记录至少包含样品编号、品种、批次、工序、取样时间、制样方式、仪器检测结果、目视判定档次、检测人、复核人和异常说明。目视描述可写“表面留皮较明显”“整体较白但有少量糠粉”等可复核表述,避免只写“正常”或“不合格”。当仪器结果与目视不一致时,在备注中写清复检次数、留样情况和处理意见。这样后续换班、换品种或客户询问时,能说明结论是怎么形成的。
七、把校验纳入日常管理
大米加工精度检测仪与目视判定的相互校验,不需要复杂流程,关键是固定样品状态描述、固定观察条件、固定复核规则。企业可按班次或批次安排目视对照,定期回顾仪器结果与目视结论的差异,发现系统性偏差时及时排查取样和制样环节。检测仪提供的是辅助判断依据,最终放行仍应结合企业内控标准、工序要求和留样复核。具体操作细节以设备说明书和企业质量文件为准,不宜凭经验随意更改。