检测方案免费咨询电话
18863626387
为什么要把加工精度检测放进碾米巡检
大米加工精度是碾米生产中的关键质量指标之一。成品精度既影响外观和销售,也关系到出米率、碎米和能耗。把大米加工精度测定仪用于碾米工序巡检,重点不是多测几次,而是让检测结果能及时反映各道碾磨的状态,并为工序调整提供依据。与实验室检测相比,巡检检测更强调速度、稳定和可比较,因此需要提前明确检测目的、检测点和操作口径。
巡检前先明确检测要回答什么问题
巡检使用大米加工精度测定仪,通常要回答三个问题:当前成品精度是否在企业内控范围内;若出现偏差,可能与哪道碾磨有关;调整工艺后结果是否改善。目的明确后,检测点、样品处理和结果沟通才有统一口径。仪器结果需要结合产品标准、企业内控要求和现场工况理解,不宜脱离品种和工艺单独看某一个数值。
检测点按工序关键位置设置
巡检不必每个环节都测。企业可根据工艺选择砻谷后、各道碾米后、成品打包前等关键位置,并固定检测点和检测频次,便于纵向比较。日常巡检可优先关注成品和最后一道碾米,出现异常再向前追溯。不同工序的样品基础不同,不宜直接横向对比。每次检测应标明检测点、时间、班次和样品编号,方便后续复核和沟通。
样品处理和仪器状态要统一
巡检样品应按企业规定扦取,混合分样后装入洁净容器,避免手直接接触和样品吸湿。每次取样量、分样方式和检测前放置条件尽量保持一致。仪器方面,按说明书完成清洁、预热和状态确认,保持检测区域洁净;发现异常先停用排查。不要用临时改变操作方法去迎合结果。只有样品和仪器状态相对统一,大米加工精度测定仪的结果才具有可比性。
结果偏离时先排查再调机
当检测结果超出内控范围,不建议立即大幅调整碾米设备。先按顺序排查:样品是否代表性不足或混样;仪器是否清洁、状态是否正常;操作是否按统一方法;检测点是否标错。排除这些因素后,再与碾米工序沟通。调整时应小步进行,关注碾米压力、流量等工艺条件的变化,并在调整后按相同方法复测验证。若调整后结果没有改善,应回看设备和工艺,而不是反复加严或放松判定。
用趋势而不是单次结果指导巡检
单次结果受样品和操作影响,巡检更应看连续批次的趋势。将大米加工精度测定仪结果按检测点、班次和时间排列,观察是否出现持续偏高、偏低或波动增大。趋势变化往往比单点超限更早提示工序漂移。企业应结合产品标准确定内部判定范围,范围不宜随意变动;变更时要说明原因并同步通知相关岗位。仪器结果可与目视判定、标准方法检测相互印证,但不要用目视代替仪器测定,也不要用单次仪器结果否定全部现场判断。
使用边界和日常注意事项
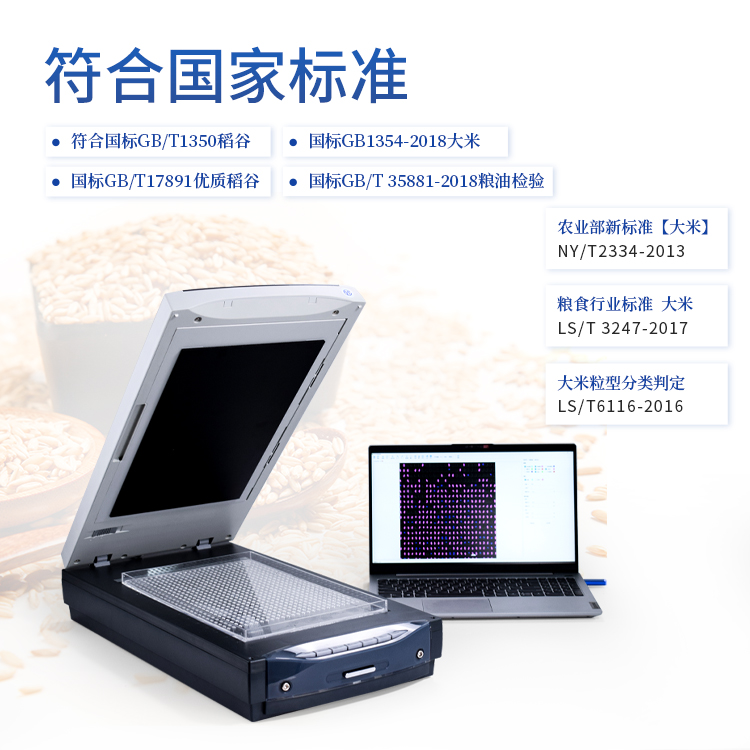
大米加工精度测定仪主要用于加工精度的测定,不能替代水分、杂质、食品安全等项目的检测。巡检人员应经过培训,熟悉样品处理、仪器操作和异常上报流程。日常按说明书清洁和维护,保持检测区域稳定,避免灰尘、震动和强光干扰。检测结果应及时反馈给碾米岗位,形成检测、沟通、调整、复测的闭环。需要强调的是,仪器是辅助判定工具,企业应依据自身产品标准和工艺条件制定使用规则,不把某一固定数值当作所有品种、所有班次的通用标准。
把大米加工精度测定仪放进碾米巡检,关键在于固定检测点、统一样品与仪器状态、先排查后调机、看趋势而非单次。这样检测结果才能真正服务于工序控制和质量稳定。