检测方案免费咨询电话
18863626387
先把波动类型分清
使用大米加工精度测定仪时,结果波动不一定说明仪器有问题。先区分三种情况:同一份样品连续测几次不一致;同一批样品不同取样点结果分散;仪器结果与目视判定或历史趋势不一致。前两种更偏向样品制备和操作一致性,后一种还要检查判定标准和设备状态。把问题类型先记录下来,再按顺序排查,能避免一发现问题就反复试测。具体测量方式和判定规则以设备说明书及企业作业文件为准。
样品制备先看一致性
取样按规定的取样点和取样量操作,确保样品能代表待检批次;分样和缩分后充分混匀,不随意挑选米粒,也不按个人经验剔除碎米或杂质。装样前确认样品状态符合检测要求,样品盘或测量区域保持干净、干燥。若前后样品在水分、温度或存放条件上差异明显,应按作业文件先平衡再测,不宜直接比较。同一批样品可保留平行样或留样,制备器具保持清洁,样品编号和制备时间写清楚,防止不同批次混淆。
仪器清洁和状态确认不能省
光学或成像类的大米加工精度测定仪,对测量窗口、载样部位和背景区域的清洁状态比较敏感。米糠、粉尘或指纹附着会改变成像效果,进而影响结果。清洁时按说明书选用合适工具,动作轻柔,避免划伤窗口或触碰内部部件;清洁后等测量区域干燥再装样。每次检测前按作业文件完成自检、空白确认或状态检查,确认通过后再测。设备提示异常时先按流程处理并记录,不要用重复测量掩盖问题。日常注意防尘、防潮,避免在测量区域附近扬尘或使用强光源。
装样和操作顺序要固定
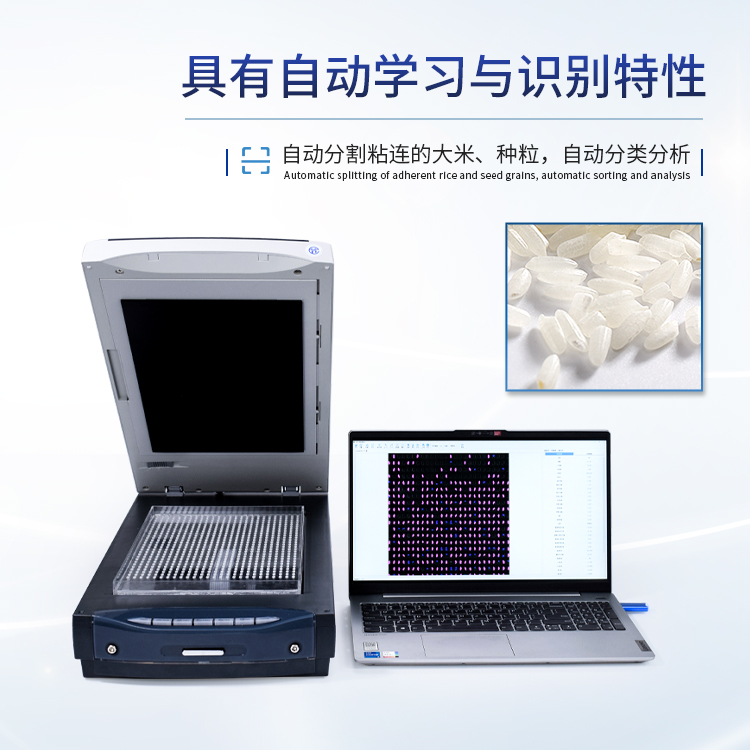
装样方式对结果影响往往被低估。检测人员应按设备要求控制样品量,均匀铺放,不堆叠、不留空,不随意增减样品。重复测量时重新装样,而不是在原样上直接再测。操作顺序建议固定为清洁、状态确认、装样、测量、记录,减少因顺序变化带来的差异。不同人员交接时,应把装样手法和注意事项交代清楚。连续检测多份样品时按编号顺序进行,每份测完及时记录,发现明显偏离同批趋势的样品先标记复核。
判定标准要统一
大米加工精度测定仪给出的结果需要结合产品标准、企业内控要求和仪器判定方式理解。不同品种、不同碾磨工序的样品不能简单横向比较。结果处在临界值附近时,应查看同批样品分布、原始记录和留样情况,必要时用目视对照辅助判断。判定人员应按统一规则解释结果,不能因单次结果偏离就作出批次结论。如果历史数据与当前结果趋势差异较大,应先核对判定标准是否调整、样品来源是否变化、仪器状态是否一致,标准变更后做好记录和交接。
复核按单因素顺序进行
需要复核时,建议按原样复测、留样复测、目视对照、调整操作后复测的顺序进行。原样复测主要看重复性;留样复测用于排除样品混淆;目视对照用于发现明显异常;调整装样或清洁后复测用于验证操作影响。每次复核只改变一个条件,并记录改变内容,否则很难判断是哪一环节导致差异。复核结果写清复测次数、复测条件、异常现象和最终结论。若多次复核仍无法解释波动,应暂停出具结论,按设备管理流程联系技术支持处理。
把排查顺序纳入日常记录
日常管理可以把排查顺序做成检查要点:样品编号是否清楚,制备是否按文件执行,测量区域是否清洁,状态确认是否通过,装样方式是否一致,判定标准是否统一,复核是否单因素进行。记录中保留必要信息,既方便自己回看,也方便他人复核。长期坚持后,结果波动更容易定位,检测工作也更稳定。大米加工精度测定仪的结果波动应从样品、仪器、操作和判定四个环节依次排查,先确认流程一致性,再考虑设备因素;具体操作要求以设备说明书和企业作业文件为准。