检测方案免费咨询电话
18863626387
为什么先讨论取样,而不是先看仪器
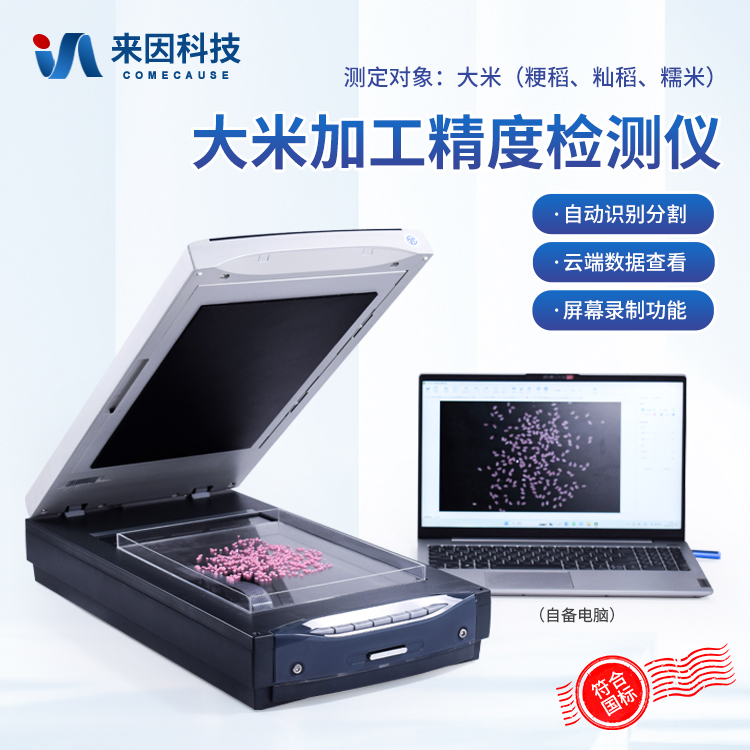
大米加工精度检测仪用于辅助判断大米的碾磨程度和加工精度。它给出的结果,建立在被检测样品能够代表目标批次的前提上。如果样品本身取自粮堆表层、包装一角或固定位置,即使仪器状态正常,也很难据此判断整批大米的加工情况。实际工作中出现的“结果对不上”,有时并不是仪器故障,而是取样部位、混合方式或上机前样品状态不一致造成的。因此,在讨论大米加工精度检测仪的结果之前,先把代表性样品做扎实,是更稳妥的顺序。
第一步:明确批次边界和检测目的
取样前先明确检测对象:是同一仓、同一班次、同一碾米工序后,还是同一批成品。不同边界不宜混成一个样品。检测目的是看整体加工精度、核对关键工序,还是复核反馈样品,也会影响取样位置和取样点数量。建议在记录中写明样品来源、批次或时间、工序位置等基本信息,不要只用“大概这一堆”来描述样品。批次边界清楚,后续出现差异时才有条件回溯。
第二步:按多点、分层、覆盖差异的思路取样
代表性不等于随手抓一把。对于袋装、仓内或料流中的大米,应尽量覆盖可能产生差异的位置,而不是只取表面或固定一角。多点取样时,每点取大致相当的数量,混合后形成基础样品;如果批次内部存在明显不同来源,例如不同碾米机、不同班次或不同存放区域,应先分开检测或分别标识,不要直接混样后再判断。具体取样数量和工具可按内部规程及设备说明书确定,关键是方法一致、来源可说明。
第三步:混样与分样要减少人为偏差
混合和分样是容易被忽略的环节。混合时应使用清洁、干燥的容器,动作尽量均匀;分样时避免只从上层取,也不要凭手感随意抓取。检测样、留样应分别标识,避免同一编号对应多份样品。若样品中含有明显杂质或结块,应按内部规程处理,并把处理方式记录下来。这里的目的不是把样品处理得“好看”,而是让检测样与批次实际情况保持合理对应。
第四步:上机前确认样品状态和仪器状态
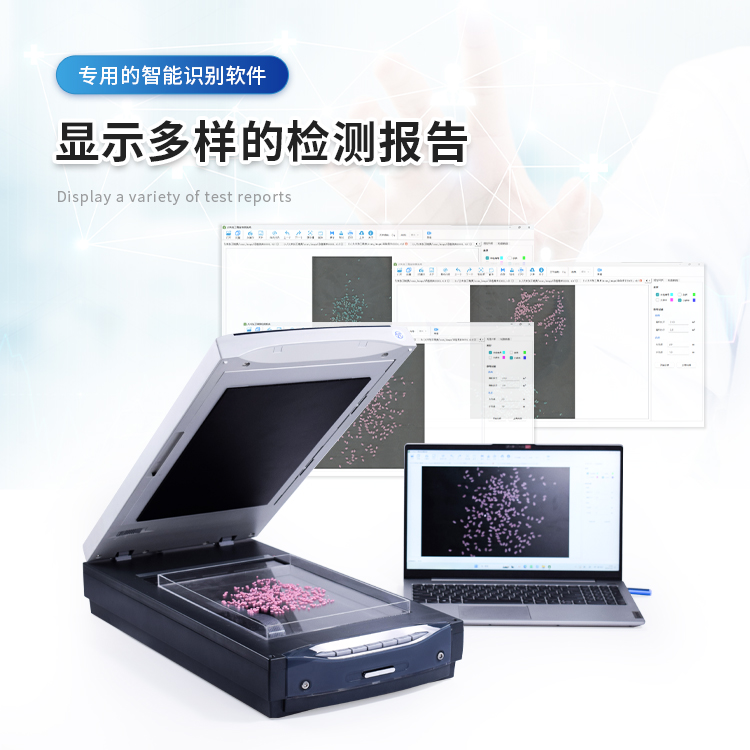
样品应保持自然状态,避免受潮、结块或与上一批样品混杂。上机前按设备说明书完成清洁和状态确认,检查检测区域、载样部件是否清洁干燥,确认没有上一批残留。若设备需要校准或使用标准样品,应按说明书执行,不要凭经验跳过。不同型号的大米加工精度检测仪在检测原理和操作步骤上可能存在差异,具体操作应以设备说明书和站点产品资料为准。
第五步:记录要能回答“样品从哪里来”
检测记录至少应便于回答样品编号、来源批次或工序、取样时间、样品状态、上机时间和判定结果。若结果出现异常,先核对样品来源、分样方式和上机前状态,而不是连续重测、只取看起来合适的结果。需要复测时,宜使用留样或按同一取样方案重新取样,并在记录中说明复测原因。这样做有助于把大米加工精度检测仪的结果放回样品背景中理解。
第六步:把取样一致性纳入日常复核
建议定期比较同一批次不同取样方案的结果差异,观察差异是否来自取样位置、分样方式或样品状态。如果差异持续存在,应先统一取样和分样操作,再评估仪器状态。跨班次检测交接时,确认样品标识与记录一致,避免样品混淆。大米加工精度检测仪是判定工具,取样方案是结果解释的前提;两者配合,检测结果才更便于复核和追溯。