检测方案免费咨询电话
18863626387
在碾米车间,同一批稻谷经过多道碾米后,各道出机的米样加工精度并不相同。使用大米加工精度测定仪检测时,如果不同道次样品混在一起上机,读数再稳定也很难解释。想让检测结果真正服务工序判断,第一步不是急着看数值,而是把样品按道次排清楚。本文围绕多道碾米样品的上机排序,说明分组、标识、清洁和结果解读中的实用做法。
先明确这一轮检测要回答什么
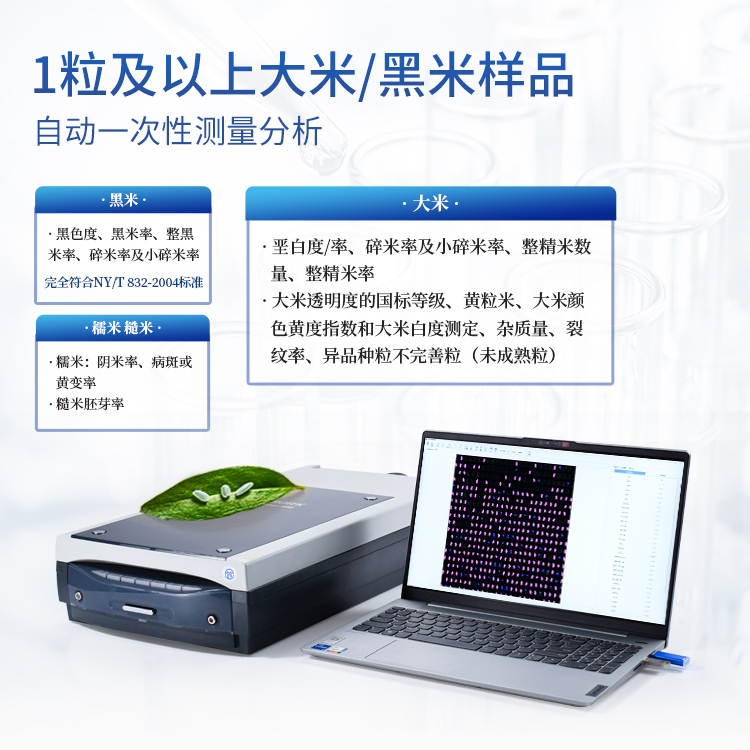
大米加工精度测定仪通常通过采集米样图像并分析留皮、留胚等特征,辅助判断加工精度。它给出的是检测结果,不是碾米机调整的唯一依据。上机前应明确:这一轮要看哪个品种、哪个批次、哪几道碾米,目的是看道次间变化,还是核对成品是否达到企业内控要求。目的清楚,样品排序才有意义。不要把不同品种、不同批次、不同班次的样品混排,否则结果差异很难归因。仪器使用以说明书和企业规程为准,检测结果应结合碾米工艺、米样外观和产品标准综合判断。
样品按道次分开,标识先于上机
每个道次的样品应使用独立容器,标识品种、批次、碾米道次和取样时间。标识写在容器上,不要只靠摆放位置记忆。取样点尽量固定,例如各道碾米机出料口,保持取样方式一致。样品量以满足仪器检测为准,按说明书准备,不临时从地面或输送带随意抓取。取样后盖好容器,避免吸湿、挤压和混入其他物料。到检测台后,按标识把样品排成顺序,不要凭米样白度猜道次。若样品需要暂存,应放在清洁、干燥、避免阳光直射的位置,并缩短存放时间。样品状态不一致,后面排序再整齐也会影响结果。
同一品种内按工序顺序上机
同一品种、同一批次内,建议按碾米工序从轻到重排列上机,这样道次间的结果变化更容易对照。完成一个品种再换下一个品种,不要在不同品种之间来回穿插。每测完一个道次,按规程清洁样品盘、载物台和可能接触米样的部件,防止残留米粒带入下一份样品。清洁动作要轻,避免划伤台面。仪器开机后按说明完成预热和自检,确认台面、光源和观察区域干净。若企业保留有对照样或留样,可在开始和结束各测一次做状态核对;没有对照样时,不必临时制作,按正常样品顺序检测并记录仪器状态即可。上机顺序确定后,不要中途随意调换,以免记录与样品对不上。
样品制备保持一致,减少排序外的干扰
排序解决的是样品之间的对应关系,制备一致才让结果可比。同一轮检测中,各样品的分样、摊放和取用方式应尽量一致,避免一份样品刚取出就测、另一份长时间暴露。检测前检查样品中是否混有碎米以外的杂质,发现明显异常应单独记录。操作人员按同一套动作上样,不随意改变铺样厚度和位置。仪器周围保持清洁,减少灰尘和强光变化。环境条件变化较大时,应在记录中注明,便于后续复核。需要强调的是,大米加工精度测定仪的结果受样品状态和操作一致性影响,不能把单次读数当作绝对结论,更不能为了追求好看的数值而挑选样品。
结果偏离时先查样品和清洁
正常情况下,同一品种各道次样品的检测结果应呈现一定趋势。若某道次结果突然偏离,先查样品标识是否错位、容器是否混用、台面是否有残留、样品是否吸湿或放置过久。确认样品和清洁状态后,可重新取该道次代表性样品复测。复测仍异常,再结合碾米机电流、流量、米温、米样外观和后续工段情况排查。不要因为一个读数立即大幅调整碾米机。检测结果用于辅助判断,工艺调整应遵循企业操作规程。若发现不同品种样品交叉,应将该组结果单独标记,避免直接用于工序比较。
记录与交接要能还原排序
记录至少应能说明品种、批次、碾米道次、检测时间、操作人和异常处理。复测时注明原结果和复测结果,不要只保留最后一次数值。记录中的样品编号要与容器标识一致,避免只写“1号样”“2号样”而无法对应道次。交接班时说明本轮上机顺序、已完成道次、待测样品和仪器状态。留样按企业制度保存,标识清楚,便于后续复核。检测结束后清洁台面和样品接触区域,按说明关机。这样即使换人复核,也能顺着记录还原当时的样品排序和检测过程。
多道碾米样品检测的关键,是把“分道次、先标识、同品种内按工序排序、每份防混”落实到上机前。大米加工精度测定仪提供的是辅助判断结果,只有样品对应清楚、制备一致、记录可追溯,读数才能更好地对应到具体工序。具体操作请以仪器说明书和企业检测规程为准。