检测方案免费咨询电话
18863626387
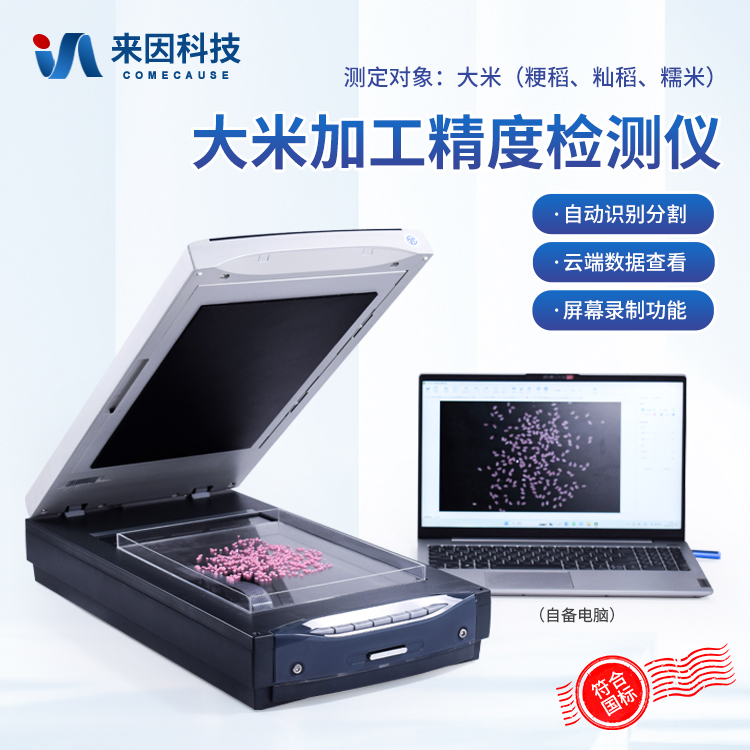
大米加工精度检测仪用于评价碾米后米粒表面的皮层去除程度,为碾米工序提供可比较的客观参考。实际使用中,读者常问:检测结果偏高或偏低说明什么,怎样判断过碾与欠碾。本文从结果判读的角度说明使用思路,不涉及具体参数和型号差异。
一、先明确检测对象:加工精度看的是什么
加工精度反映的是碾米后米粒表面留皮程度。大米加工精度检测仪通常通过光学或图像方式对样品表面特征进行分析,给出可比较的结果。它不能替代工艺判断,但能减少仅凭肉眼观察带来的主观差异。检测前要确认样品来自同一批次、同一品种,避免混样后把品种差异误判为加工精度变化。
二、过碾与欠碾在结果上的表现
欠碾通常表现为米粒表面仍保留较多皮层,检测结果可能落在较低区间;过碾则皮层去除过度,结果可能偏高,同时米粒外观、碎米情况也可能发生变化。但不同品种、水分和碾米道次都会影响结果,不能只凭一个数值下结论。建议企业内部建立对照样或标样,把仪器结果与感官观察、工艺记录放在一起看,形成适合本企业的判读经验。
三、样品制备一致是判读前提
从批次中取有代表性样品,按固定方法分样、编号,并让样品处于适宜状态。每次检测尽量保持样品量、铺样方式、检测顺序一致。换品种或换班次时做好清洁和确认,避免残留影响。样品制备不一致时,结果波动可能被误读为过碾或欠碾,后续工艺调整也会失去依据。
四、结果异常时的复核顺序
发现结果与预期不符,先查样品:是否有混样、取样偏斜、样品状态差异;再查仪器:清洁、校准或自检状态是否正常,按说明书要求处理;再查操作:铺样、编号、记录是否规范;最后结合碾米工序:道次、流量、辊压等是否调整。按这个顺序复核,比直接改动工艺更稳妥。必要时用留样复测,并保留原始记录,便于判断是偶然波动还是趋势变化。
五、把检测结果用于工艺调整
大米加工精度检测仪的价值在于形成趋势。把同一品种、同一工序的检测结果按时间排列,观察变化,再结合出米率、碎米率、能耗等指标综合判断。若连续多批显示欠碾,可检查碾米道次和辊压设置;若显示过碾,则关注是否碾磨过度。调整后再次取样检测,确认变化方向。不要用单次结果大范围改动工艺,也不要把仪器结果当作唯一依据。
六、与感官检验配合,不单独依赖数值
仪器结果需要与感官检验配合。操作人员可在固定光线和台面条件下观察留皮、色泽和碎米情况,把观察结果与检测结果对照。出现分歧时,先检查样品是否一致,再用对照样复测。这样既能发挥仪器重复性较好的优势,也能保留人对异常样品的判断。对新产品或新品种,建议先积累一定数量对照数据,再确定内部判读范围。
七、记录与内部对照样
记录应包含样品编号、品种、批次、检测时间、检测结果、操作人员和复核情况。内部对照样可按企业条件设置,定期检测并记录,帮助判断仪器状态和结果漂移。记录的目的不是增加工作量,而是让结果可追溯、可复核。对外出具数据时,按企业质量管理制度执行,不夸大仪器作用。
总之,大米加工精度检测仪是辅助判断过碾与欠碾的工具。把样品代表性、制备一致性、对照样和复核顺序做好,检测结果才更有参考价值。具体操作以仪器说明书和企业工艺要求为准。